 248-250-8937
 519-999-9723
 +1 (844) 686-0671
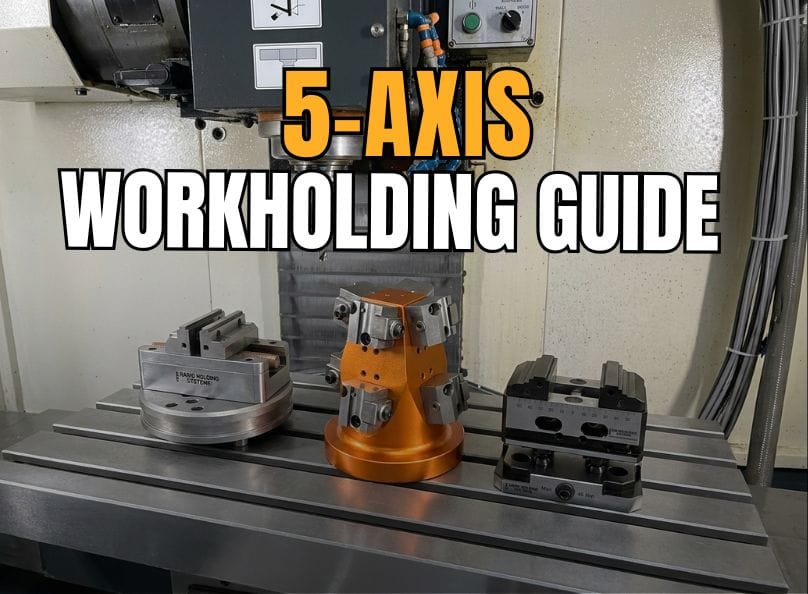
Guía de sujeción de piezas de 5 ejes: Cómo elegir la mordaza, el sistema de punto cero, la cola de milano o el accesorio adecuados.
Una máquina CNC de 5 ejes puede abarcar una mayor parte de la pieza en una sola operación, pero solo si el sistema de sujeción no interfiere. Es ahí donde muchas configuraciones que, de otro modo, serían buenas, comienzan a presentar problemas.
Una mordaza que funciona perfectamente en una fresadora de 3 ejes puede bloquear repentinamente la trayectoria de la herramienta, forzar una sobresalción excesiva de la pieza o dificultar el movimiento del husillo una vez que la mesa comienza a inclinarse y girar. El resultado suele ser el contrario de lo que se buscaba en una máquina de 5 ejes: configuraciones adicionales, longitudes de herramienta incómodas y más tiempo dedicado a trabajar alrededor del dispositivo de sujeción.
| Respuesta rápida: No existe un único sistema de sujeción de piezas de 5 ejes que sea el mejor. tornillo de banco autocentrante Suele ser el punto de partida más flexible. Sujeción de piezas tipo cola de milano te da más acceso cerca de la parte inferior de la pieza. Sistemas de punto cero Hacer que los cambios de accesorios sean más rápidos y repetibles. Pirámides y lápidas Resulta útil cuando el objetivo es cargar más trabajo y mantener la máquina cortando durante más tiempo. |
La elección correcta depende de la pieza, las fuerzas de corte, la frecuencia de los cambios en la configuración y el funcionamiento deseado de la máquina. Antes de elegir un dispositivo de sujeción, considere la configuración completa, no solo la mordaza.
¿Por qué la sujeción de piezas es diferente en una máquina CNC de 5 ejes?
El mecanizado tradicional de 3 ejes es mucho más tolerante con los elementos que rodean la pieza de trabajo. La mayor parte del corte se realiza desde arriba, por lo que una mordaza de maquinista estándar puede sujetar una sección grande de la pieza sin convertirse en un obstáculo importante.
En una máquina de 5 ejes, el husillo puede aproximarse desde arriba, desde un lateral o en ángulo. La mesa o la pieza de trabajo también pueden girar hacia el husillo. Esto significa que el dispositivo de sujeción debe cumplir dos funciones simultáneamente: sujetar la pieza con seguridad y dejar suficiente espacio libre para que la herramienta, el portaherramientas y el husillo se muevan a su alrededor.
Este es el equilibrio que subyace a la mayoría de las decisiones sobre la sujeción de piezas en máquinas de 5 ejes. Se necesita suficiente contacto para mantener la pieza estable, pero no tanta sujeción alrededor de la pieza de trabajo como para perder la accesibilidad por la que se compró la máquina.
Por eso, en el mecanizado de 5 ejes, las mordazas compactas, los sistemas de elevación, las bases de perfil bajo, las fijaciones de cola de milano y los sistemas de punto cero son tan comunes. No son automáticamente mejores que una mordaza convencional; simplemente resuelven un conjunto diferente de problemas.
1. Tornillos de banco autocentrantes: El punto de partida más flexible
Para muchos talleres, una mordaza autocentrante es el punto de partida más sencillo a la hora de montar un sistema de sujeción de piezas de 5 ejes.
En lugar de mantener una mordaza fija, ambas se mueven hacia el centro. La pieza queda sujeta alrededor del eje central de la mordaza, lo que facilita una configuración y programación más consistentes al trabajar con familias de piezas similares.
La otra ventaja es sencilla: la mayoría de las mordazas autocentrantes de 5 ejes están diseñadas para ser compactas. Esto proporciona a la herramienta de corte más espacio alrededor de la pieza de trabajo que el que ofrecería una mordaza convencional de gran tamaño.
Son especialmente eficaces para piezas rectangulares, piezas simétricas, prototipos, series de producción cortas y trabajos con mucha variedad, donde el siguiente pedido puede requerir un tamaño de pieza completamente diferente.
Un tornillo de banco autocentrante es una excelente opción cuando:
- Las dimensiones de las piezas cambian con frecuencia.
- Necesitas tener acceso a varios lados de la pieza de trabajo.
- El centrado repetible varía de una pieza a otra.
- Necesitas un accesorio que pueda realizar más de una tarea.
- Tienes previsto montar la mordaza sobre una base de punto cero más adelante.
RHS ofrece cuerpos de mordaza autocentrantes compactos y de mayor tamaño, incluyendo opciones de 210 mm , 255 mm y 350 mm . Este rango es importante porque una mordaza más grande no es automáticamente una mejor mordaza. El objetivo es utilizar la sujeción suficiente para la pieza sin sacrificar el acceso a las herramientas.
¿Cuándo es la mejor opción un tornillo de banco egocéntrico?
Elija una mordaza autocentrante cuando la flexibilidad sea más importante que diseñar una fijación específica para cada trabajo. Si la máquina maneja trabajos variables, lotes pequeños o familias de piezas repetitivas, una mordaza compacta le brinda un equilibrio práctico entre acceso, rigidez y velocidad de configuración.
2. Sujeción de piezas mediante cola de milano: Cuando necesita mayor acceso alrededor de la pieza.
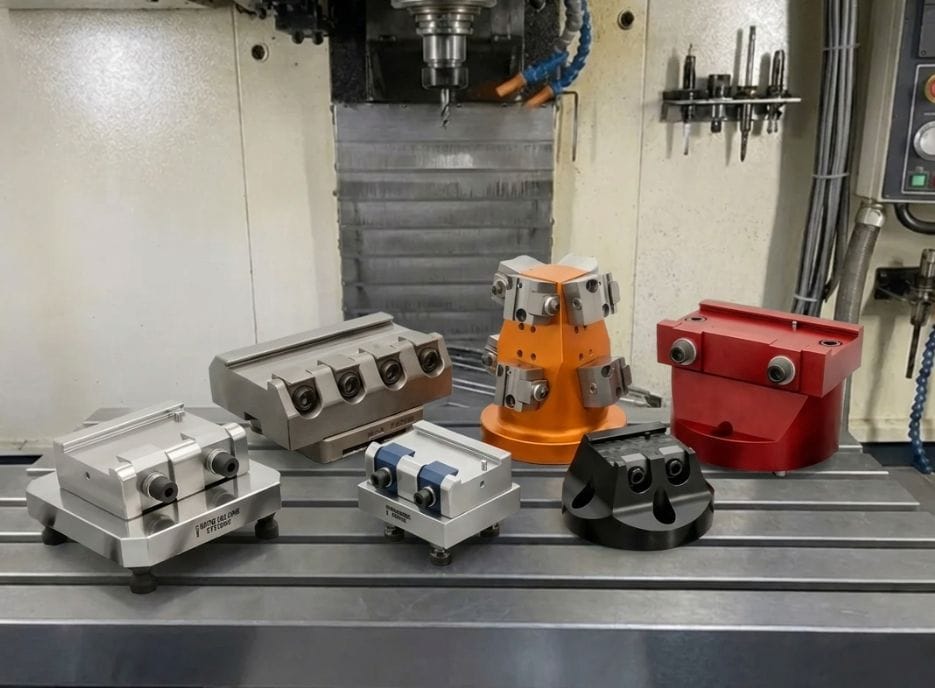
A veces, el verdadero problema no es centrar la pieza, sino encontrar la manera de sujetarla sin cubrir las superficies que se necesitan mecanizar.
El sistema de sujeción tipo cola de milano resuelve este problema al sujetar una pequeña pieza preparada cerca de la base. Dado que la fijación solo requiere una cantidad relativamente pequeña de material, queda expuesta una mayor parte de la pieza. Esto resulta útil cuando la herramienta necesita alcanzar la parte inferior de la pieza o sortear geometrías externas complejas.
Un palé con cola de milano para el mecanizado de múltiples superficies es un buen ejemplo de este método. La pieza se prepara para la cola de milano, se sujeta desde una pequeña área y se deja abierta para el mecanizado de varias caras.
El sistema de sujeción de piezas tipo cola de milano es una opción a considerar para:
- Piezas complejas de 5 ejes con mucho mecanizado externo.
- Trabajos con lingotes en los que se desea exponer la mayor cantidad de material posible.
- Componentes de estilo aeroespacial y otras piezas con acceso lateral profundo.
- Trabajos en los que las mordazas normales del tornillo de banco interfieren con la herramienta de corte o el soporte.
- Piezas que de otro modo requerirían una protuberancia excesiva.
Existe una contrapartida. La pieza suele requerir una preparación previa antes de poder insertarla en la fijación de cola de milano. En una pieza única, este paso adicional puede no merecer la pena. Sin embargo, en trabajos repetitivos, la preparación adicional puede resultar rentable al reducir la necesidad de reposicionar la pieza posteriormente y facilitar el acceso durante el ciclo de mecanizado principal.
3. Sujeción de piezas en punto cero: Reduzca el tiempo entre trabajos.
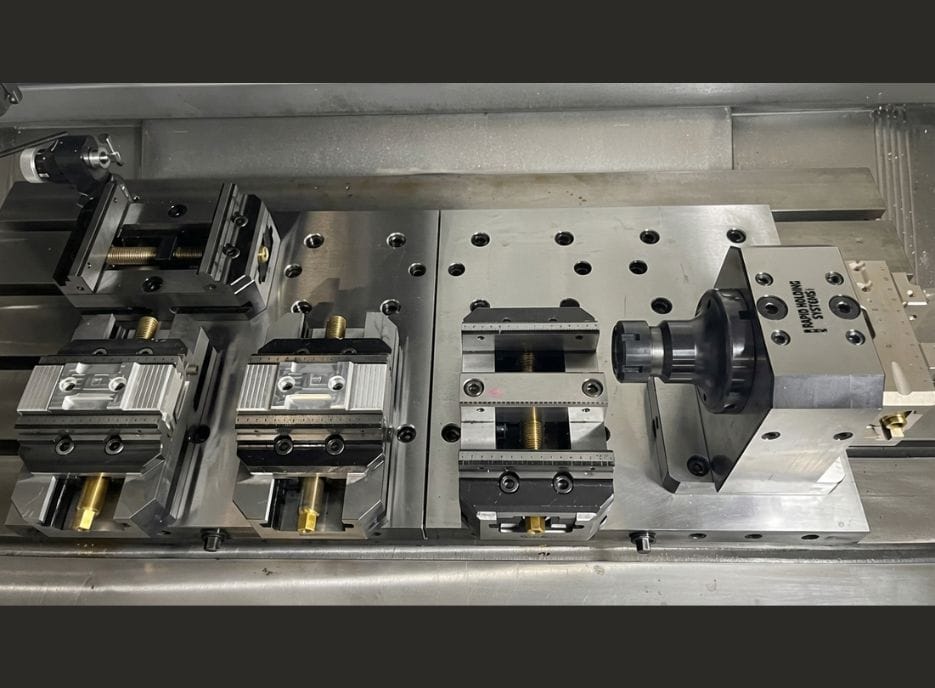
Una mordaza autocentrante sujeta la pieza de trabajo. Un sistema de sujeción de punto cero modifica la forma en que la mordaza o el dispositivo de fijación se conecta a la máquina.
En lugar de indicar y ubicar un accesorio desde cero cada vez que se vuelve a colocar sobre la mesa, la base de punto cero crea una interfaz de montaje repetible. La mordaza, la paleta o el accesorio personalizado se pueden retirar y volver a colocar en esa misma interfaz posteriormente.
Esto cobra mayor importancia a medida que aumenta la variedad de tareas. Si una máquina de 5 ejes procesa un prototipo por la mañana, realiza una producción repetitiva después del almuerzo y fabrica un accesorio personalizado al día siguiente, el proceso de cambio de accesorio puede convertirse en una verdadera fuente de tiempo improductivo. Estandarizar la interfaz de montaje ayuda a reducir esa fricción.
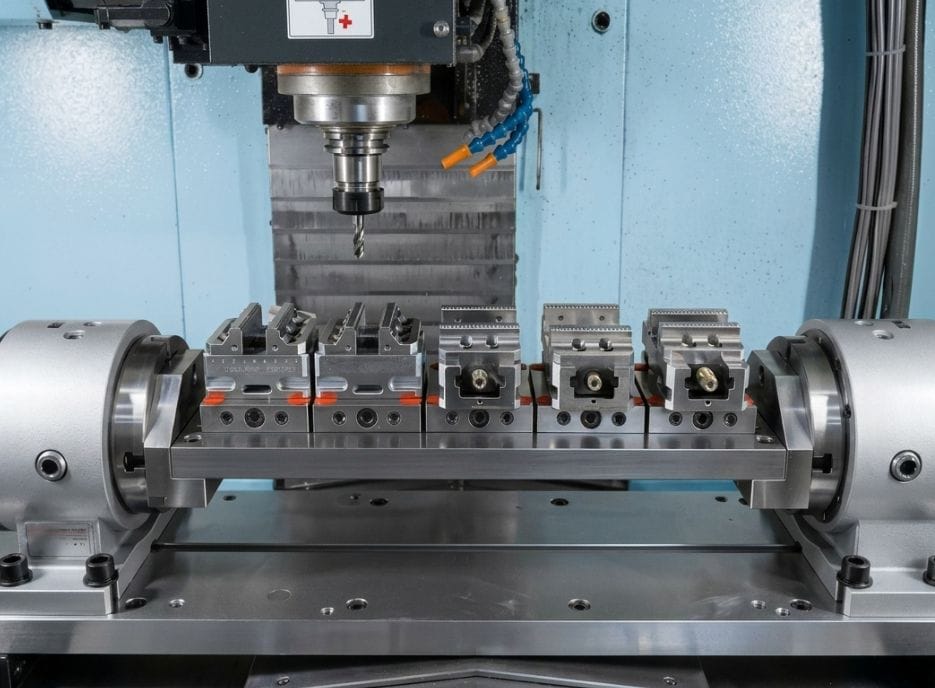
La sujeción de piezas de punto cero es especialmente útil para talleres que funcionan de la siguiente manera:
- Producción de alta variedad y bajo volumen.
- Tareas repetitivas que vuelven a la máquina con regularidad.
- Múltiples configuraciones de mordazas y fijaciones.
- Piezas que se mueven entre el mecanizado y la inspección.
- Procesos paletizados o preparados para la automatización.
RHS ofrece configuraciones de punto cero de 52 mm y 96 mm. Una placa base de punto cero de perfil bajo de 52 mm (130 x 130 x 25 mm) resulta útil cuando se desea reducir la altura de la pila, mientras que una placa de punto cero de 96 mm (192 x 156 mm) proporciona otra opción de montaje estandarizada para familias de tornillos de banco más grandes.
Mordaza autocentrante + base de punto cero
Estos dos sistemas resuelven problemas diferentes, por lo que funcionan bien juntos. La mordaza posiciona y sujeta la pieza de trabajo. La base de punto cero posiciona la mordaza. Si la misma máquina utiliza varios tipos de fijaciones, esta combinación puede ser más útil que simplemente comprar otra mordaza convencional e indicarla cada vez que regresa a la mesa.
4. Tornillos de banco autocentrantes de 5 ejes con punto cero: una configuración modular compacta.
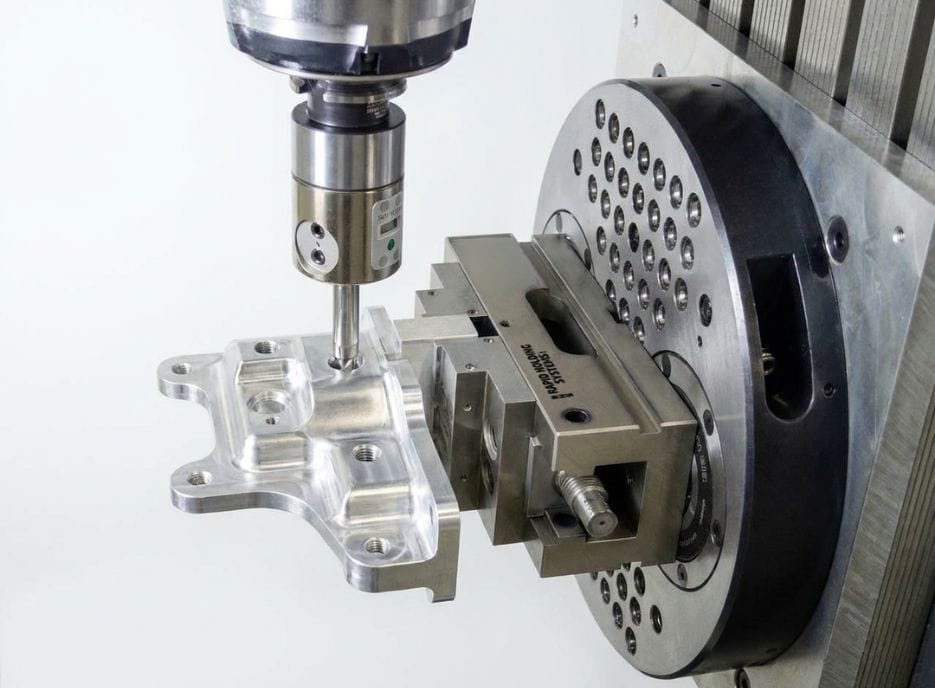
Si ya sabe que desea una sujeción autocentrante y una interfaz de punto cero estandarizada, puede combinar ambas ideas en una única solución de sujeción de piezas.
Por ejemplo, la mordaza autocentrante de 5 ejes con punto cero RHS de 153 x 100 x 85 mm tiene un rango de sujeción de 0 a 79 mm, una fuerza de sujeción de 10 kN y una repetibilidad de 0.01 mm o mejor. Utiliza una interfaz de punto cero de 52 mm.
La versión de perfil bajo de 153 x 100 x 70.5 mm aumenta el rango de sujeción de 0 a 87 mm, a la vez que reduce la altura total del dispositivo. Esta menor altura puede ser importante cuando el husillo, el soporte o el eje rotatorio ya se encuentran cerca del borde del área de trabajo de la máquina.
Aquí es donde resulta útil dejar de pensar únicamente en el ancho de las mordazas. Observe el conjunto completo, desde la mesa de la máquina hasta la parte superior de la pieza de trabajo. Cada milímetro de altura de la fijación modifica la posición de la pieza dentro de la máquina y el espacio que tiene el husillo para moverse a su alrededor.
5. Pirámides y lápidas: ¡Más trabajo para la máquina!
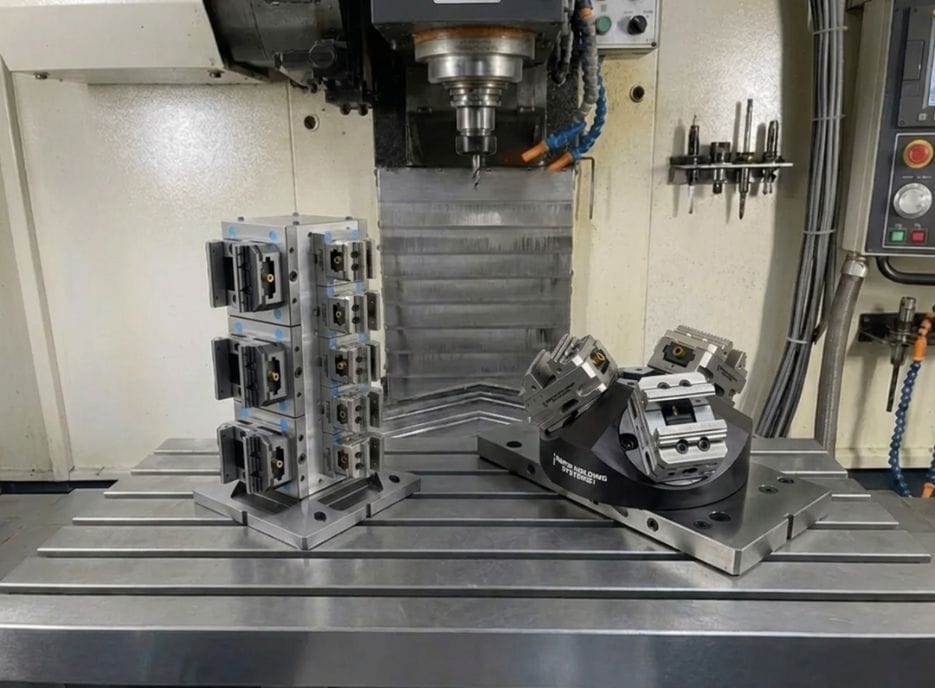
A veces, el tiempo de preparación no es el principal problema. El operario simplemente abre la puerta con demasiada frecuencia.
Las pirámides y las lápidas crean superficies de montaje adicionales, lo que permite colocar más mordazas, fijaciones o piezas dentro de la máquina simultáneamente. En la familia de piezas adecuada, esto puede aumentar la cantidad de mecanizado completado antes de la siguiente visita del operario.
Una pirámide de tres lados con adaptadores de 3 x 96 crea tres estaciones de montaje angulares en un solo soporte. En lugar de tratar la mesa de la máquina como una única posición de sujeción, puede utilizar varias caras del área de trabajo disponible.
Una pirámide o una lápida empieza a tener sentido cuando:
- Puedes mecanizar varias piezas idénticas en un solo ciclo.
- Los tiempos de ciclo son lo suficientemente cortos como para que el operario realice cargas con frecuencia.
- Desea períodos de mecanizado sin supervisión más prolongados.
- El volumen de producción está aumentando.
- Su máquina tiene suficiente capacidad para utilizar las estaciones adicionales sin generar nuevos problemas de espacio.
También puede consultar pirámides y lápidas RHS si el objetivo es construir un sistema de sujeción de piezas de 5 ejes con varias estaciones en lugar de una configuración con una sola mordaza.
La clave no reside en añadir estaciones solo porque el dispositivo lo permita. Añadir más piezas solo resulta útil si el husillo puede alcanzarlas de forma segura y si la carga adicional reduce la intervención del operario o mejora la utilización de la máquina.
6. Dispositivos de sujeción específicos y personalizados: Cuando un tornillo de banco no es la solución adecuada.
No todas las piezas mecanizadas en 5 ejes deben sujetarse con una mordaza. Las piezas fundidas, los componentes delicados, las formas muy irregulares y las piezas de gran volumen que se fabrican de forma repetitiva pueden requerir un dispositivo de sujeción específico, diseñado en torno a los puntos de referencia y las superficies de mecanizado reales de la pieza.
Un dispositivo de fijación personalizado permite posicionar piezas a partir de orificios, superficies o puntos de referencia específicos, dejando espacio libre justo donde el proceso de corte lo requiere. La desventaja es la flexibilidad. Una mordaza autocentrante se puede usar en diferentes trabajos. Un dispositivo de fijación específico suele diseñarse para un solo componente o una familia reducida de componentes.
Para muchos talleres, la solución intermedia práctica consiste en un soporte específico montado sobre una interfaz de punto cero estandarizada. La pieza recibe el soporte personalizado que necesita, mientras que el soporte puede montarse y desmontarse de la máquina sin tener que reconstruir todo el sistema cada vez.
Cómo elegir un sistema de sujeción de piezas de 5 ejes
Antes de comprar una prensa, una base o un accesorio, repase el montaje en este orden. Estas preguntas suelen aclarar mucho la elección correcta.
1. ¿Qué tamaño tienen la materia prima y la pieza terminada?
Comience con las dimensiones reales del material, no solo con el modelo terminado. Verifique el rango de sujeción, el ancho de las mordazas, la huella del dispositivo de fijación y el espacio necesario para que el husillo alcance la pieza.
Una mordaza más grande puede dar una sensación de mayor seguridad, pero si el accesorio es demasiado grande para el trabajo, puede perder un acceso valioso sin ningún beneficio real.
2. ¿Qué parte de la pieza necesita ser mecanizada en la primera configuración?
Si solo necesita trabajar la parte superior y los laterales superiores, una mordaza compacta autocentrante puede ser suficiente. Si la herramienta de corte debe llegar cerca de la parte inferior de la pieza, una configuración con cola de milano o elevada podría ser más apropiada.
3. ¿Qué tan agresivo es el corte?
El acceso a la herramienta no sirve de nada si la pieza se mueve. Considere el material, el diámetro de la herramienta, la profundidad de corte, las fuerzas de corte, la rigidez de la pieza y la cantidad de material que se está sujetando.
La mejor herramienta no es la que ofrece mayor acceso, sino la que proporciona el acceso suficiente sin sacrificar la estabilidad que requiere el corte.
4. ¿Con qué frecuencia se cambiará el sistema de sujeción de la pieza?
Si una mordaza permanece en la máquina durante meses, una interfaz de cambio rápido puede no ser la prioridad principal. Si la mesa se cambia varias veces al día, resulta mucho más fácil justificar la sujeción de piezas con punto cero.
Cuanto más tiempo permanezca inactivo el husillo mientras se indica, alinea o reinstala un accesorio, más valiosa resulta una interfaz repetible.
5. ¿Está utilizando una sola pieza o está intentando aumentar la capacidad de producción?
Para trabajos puntuales, una sola prensa compacta puede ser justo lo que necesita. Para la producción en serie, busque más allá de la simple fijación individual.
¿Se podrían cargar dos piezas en lugar de una? ¿Una base, pirámide o lápida multiposición permitiría que la máquina funcionara durante más tiempo antes de que alguien tuviera que abrir la puerta?
6. ¿Se automatizará este proceso más adelante?
Hoy en día no necesitas un robot para beneficiarte de la planificación anticipada. Los palés estandarizados, la ubicación predecible de los accesorios y las interfaces de montaje repetibles facilitan la planificación de la automatización futura.
Una tienda que se basa en una interfaz común suele tener más opciones en el futuro que una tienda con una colección de configuraciones únicas e inconexas.
¿Qué debería comprar primero para una máquina de 5 ejes?
Empiece por las tareas que realmente espera ejecutar, no por el sistema más grande que pueda instalar.
Para un taller con una gran variedad de piezas, una mordaza compacta autocentrante y una base de punto cero suelen ser una combinación práctica inicial, ya que permiten trabajar con piezas de diferentes tamaños a la vez que ofrecen una estrategia de montaje repetible.
Si la mayor parte de su trabajo requiere mecanizado cerca de la base de la pieza, considere la posibilidad de utilizar sistemas de sujeción tipo cola de milano desde el principio. Si el principal problema es el cambio de utillaje, priorice la interfaz de punto cero. Si la máquina ya está ocupada y desea aumentar el tiempo de corte entre las visitas del operario, entonces las placas, pirámides o placas de sujeción multiestación merecen una evaluación más detallada.
No existe ninguna regla que obligue a utilizar el mismo dispositivo de sujeción en todos los trabajos del taller. Lo ideal es crear un ecosistema de sujeción de piezas donde se pueda instalar el dispositivo adecuado sin tener que reconfigurar la máquina cada vez.
Preguntas frecuentes sobre sistemas de sujeción de piezas de 5 ejes
¿Cuál es el mejor sistema de sujeción para el mecanizado de 5 ejes?
Para el mecanizado general de piezas variadas, una mordaza compacta autocentrante suele ser el punto de partida más flexible. Los sistemas de sujeción tipo cola de milano son mejores cuando se requiere un acceso máximo a las piezas, mientras que los sistemas de punto cero son más valiosos cuando los dispositivos de fijación cambian con frecuencia.
¿Es una mordaza autocentrante adecuada para el mecanizado de 5 ejes?
Sí. Las mordazas autocentrantes se utilizan habitualmente en el mecanizado de 5 ejes porque centran la pieza, mantienen el dispositivo de sujeción relativamente compacto y permiten trabajar con piezas de diversos tamaños. El tamaño adecuado depende, en última instancia, de la pieza, las fuerzas de corte y el acceso necesario.
¿Qué hace un sistema de punto cero?
Un sistema de punto cero crea una ubicación de montaje repetible para una mordaza, paleta o accesorio. Está diseñado para reducir la cantidad de posicionamiento e indicación necesarios cuando se retira la pieza de trabajo y posteriormente se vuelve a colocar en la máquina.
¿Cuándo debo usar un sistema de sujeción de piezas tipo cola de milano?
Utilice la sujeción de cola de milano cuando la herramienta de corte necesite acceder a la mayor parte de la superficie exterior de la pieza, especialmente cerca de la base. La desventaja es que, por lo general, la pieza requiere una preparación previa para la cola de milano antes de la configuración principal del mecanizado.
¿Las pirámides y las lápidas siempre aumentan la productividad?
No. Son útiles cuando las estaciones adicionales permiten que la máquina procese más piezas o ciclos más largos entre las visitas del operario. Si el espacio de la máquina es reducido o las estaciones adicionales dificultan el acceso a las herramientas, añadir más sistemas de sujeción puede generar nuevos problemas en lugar de solucionarlos.
¿Qué importancia tiene la altura de la fijación en el mecanizado de 5 ejes?
Es muy importante. La altura del dispositivo de fijación afecta la holgura del husillo, el alcance de la herramienta, el riesgo de colisión y la superficie útil de la máquina. Evalúe siempre todo el conjunto, desde la mesa de la máquina hasta la parte superior de la pieza.
Construya el sistema de sujeción de piezas de 5 ejes adecuado.
Un buen sistema de sujeción de piezas de 5 ejes debe cumplir tres funciones: mantener la pieza rígida, proporcionar a la herramienta de corte el acceso que necesita y facilitar la siguiente configuración en lugar de dificultarla.
Rapid Holding Systems ofrece mordazas autocentrantes, bases de punto cero, sistemas de sujeción de cola de milano, pirámides, soportes tipo lápida y componentes modulares para fijación en máquinas CNC y de 5 ejes. Si no está seguro de qué combinación se adapta mejor a su máquina o pieza, envíenos las dimensiones de la pieza, la información de la máquina o el plano de la pieza. Podemos ayudarle a optimizar la configuración según su aplicación.
Correo electrónico: [email protected]
Herramientas de alta calidad y asequibles para aplicaciones CNC, EDM y EDM por hilo.
Artículos Relacionados
Herramientas CNC, herramientas EDM, herramientas WEDM
5 historias de terror en el taller que una mejor sujeción de las piezas puede ayudar a prevenir
Algunos problemas en el taller comienzan siendo pequeños. Una pieza se desplaza durante el mecanizado. Un dispositivo de fijación preestablecido necesita otro ajuste. Un corte por electroerosión por hilo...
Herramientas CNC, herramientas EDM
Modular, de cambio rápido y de punto cero: qué hace cada enfoque y cuándo realmente tiene sentido utilizarlo
Las decisiones sobre la sujeción influyen en mucho más que el tiempo de preparación. Definen la estabilidad de un proceso, el movimiento de las piezas en el taller y...
Herramientas CNC, herramientas EDM, herramientas WEDM
¿Qué es un sistema de referencia y por qué modifica el movimiento de las piezas entre máquinas? CNC → EDM → Electroerosión por hilo sin realineación
En muchos talleres, cada máquina trata la pieza como si fuera nueva. Cada operación comienza restableciendo la alineación, encontrando...